

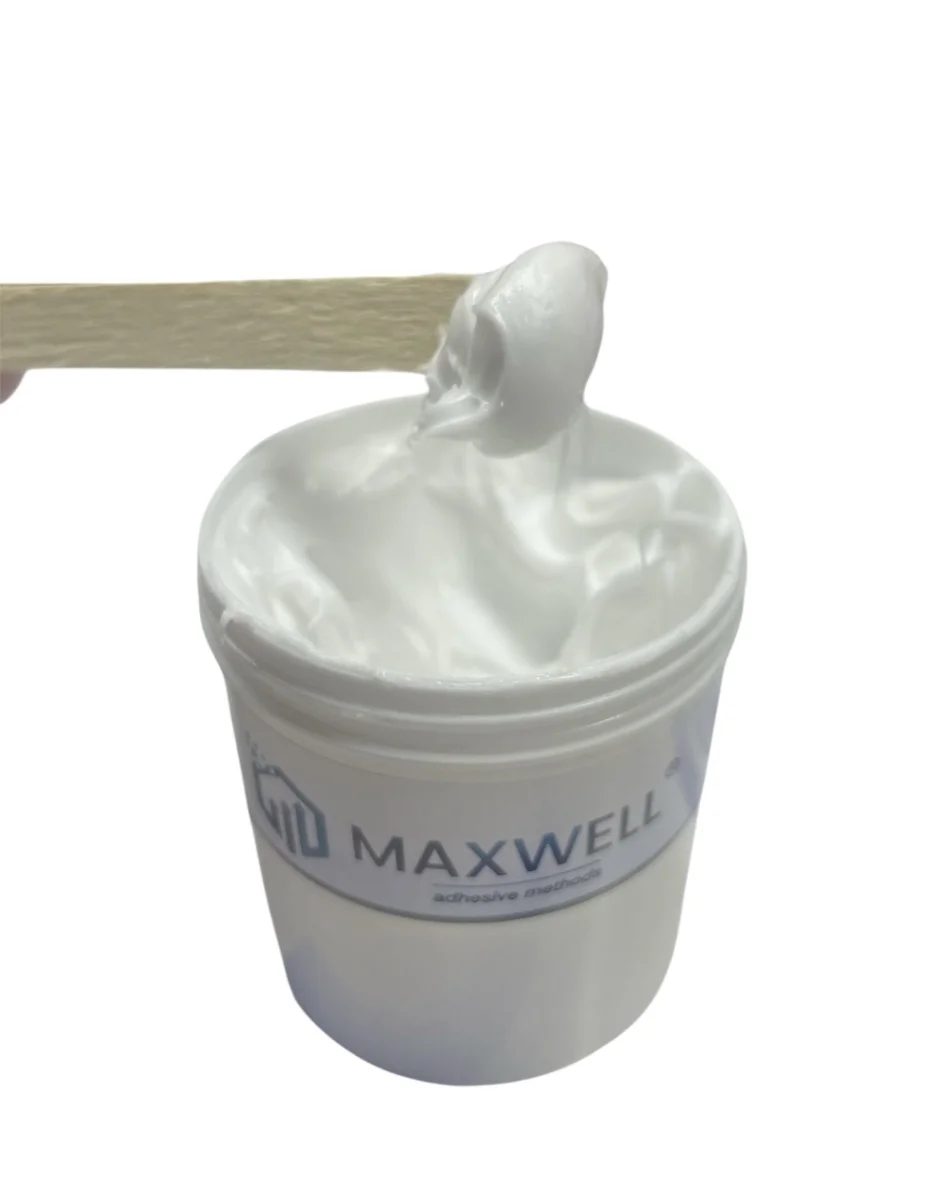
MAXWELL MEP X 350HT – 350°C Alüminyum ve Çelik Dolgulu Epoksi Tamir Macunu
Toplu alımlarda kurumsal fiyat · TDS / SDS talep üzerine gönderilir
- Açıklama
Açıklama
350°C Alüminyum ve Çelik Dolgulu Epoksi Tamir Macunu
MAXWELL MEP X 350HT, 350°C alüminyum ve çelik dolgulu epoksi tamir macunu olarak metal yüzeylerin doldurulması, yapıştırılması, yeniden yapılandırılması ve profillendirilmesi için geliştirilmiş iki komponentli bir epoksi tamir sistemidir.
Alüminyum ve çelik dolgu içeren yapısı sayesinde kürlenme sonrasında sert, metal benzeri ve talaşlı işleme uygulanabilen bir yüzey meydana getirir. Ürünün en önemli özelliklerinden biri 350°C sıcaklık dayanımına sahip olmasıdır.
Alüminyum ve Çelik Dolgulu Yapı
MEP X 350HT, alüminyum ve çelik dolgular içeren epoksi yapısıyla aşınmış, çatlamış veya malzeme kaybına uğramış metal parçaların onarılmasına yardımcı olur. Kürlenen ürün; delinebilir, taşlanabilir, zımparalanabilir ve uygun takımlarla talaşlı işlenebilir.
Çelik, dökme demir, alüminyum ve benzeri metal yüzeylerde dolgu, yapıştırma ve yüzey yeniden oluşturma işlemlerinde kullanılabilir. Uygulama öncesinde ürünün ilgili yüzey ve çalışma koşullarıyla uyumluluğu doğrulanmalıdır.
350°C Sıcaklık Dayanımı
Tam kürlenmiş MEP X 350HT, 350°C sıcaklık dayanımı ile yüksek sıcaklığa maruz kalan metal parça ve ekipmanların bakım ve onarımında kullanılmak üzere tasarlanmıştır.
Bu özelliği sayesinde standart metal tamir macunlarının sıcaklık kapasitesinin yetersiz kaldığı pompa gövdeleri, vana parçaları, makine bileşenleri, flanşlar, metal muhafazalar ve benzeri endüstriyel parçalarda güçlü bir tamir alternatifi sunar.
Macunsu veya Akışkan Uygulama
Oda Sıcaklığında Macunsu Uygulama
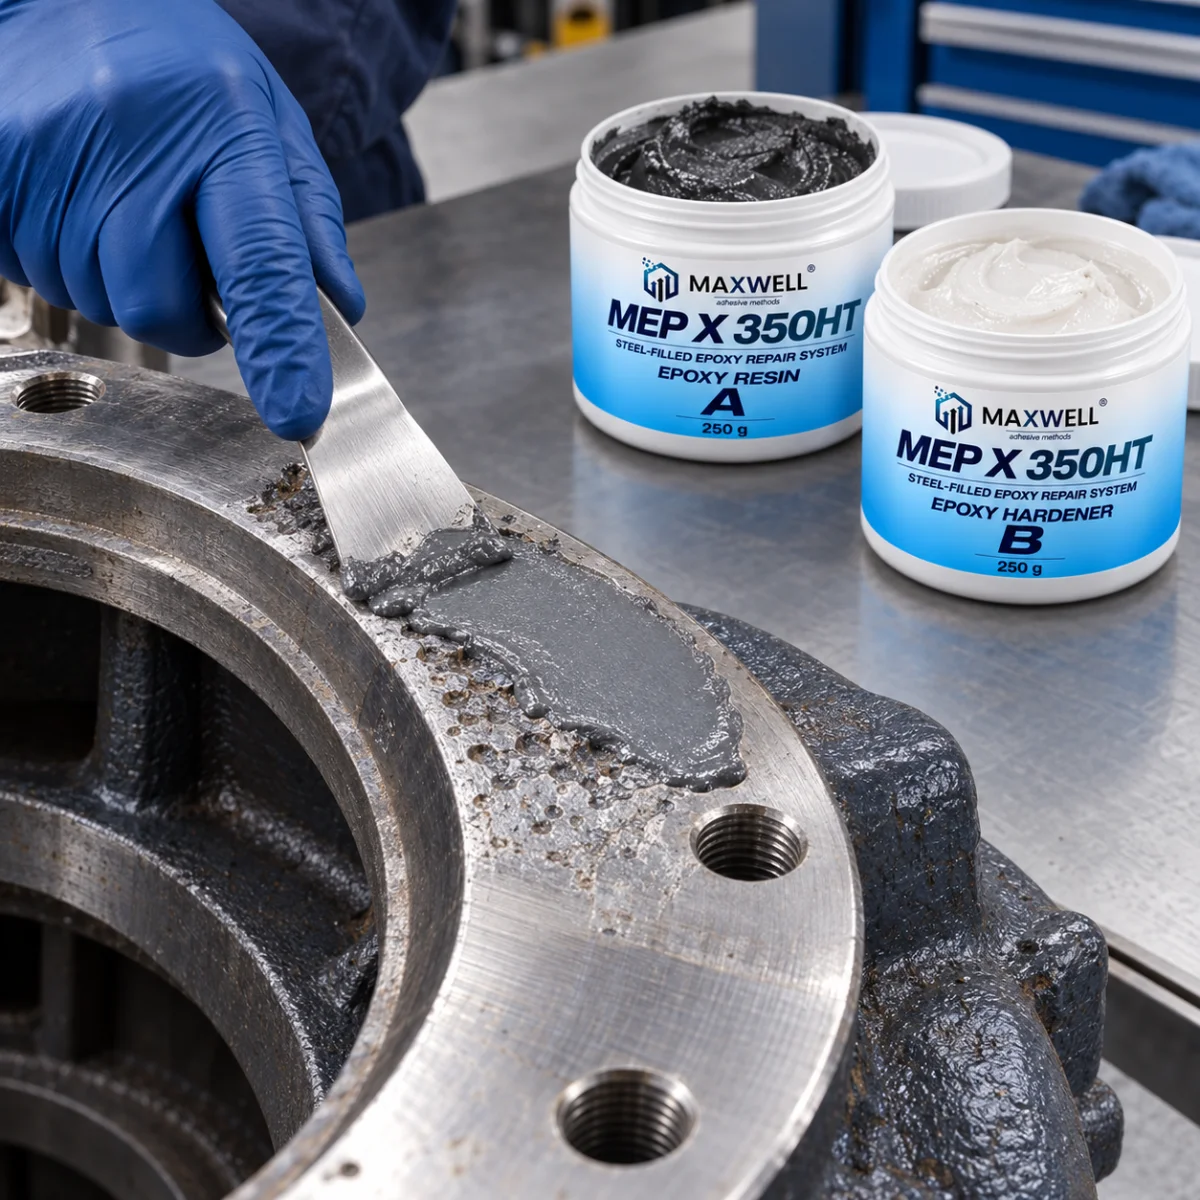
A ve B komponentleri oda sıcaklığında karıştırıldığında ürün yoğun ve macunsu bir kıvam oluşturur. Bu kıvam, spatulayla uygulama, dikey yüzey onarımı, geniş boşlukların doldurulması ve aşınmış metal bölgelerin yeniden profillendirilmesi için uygundur.
Kontrollü Ön Isıtmayla Akışkan Uygulama
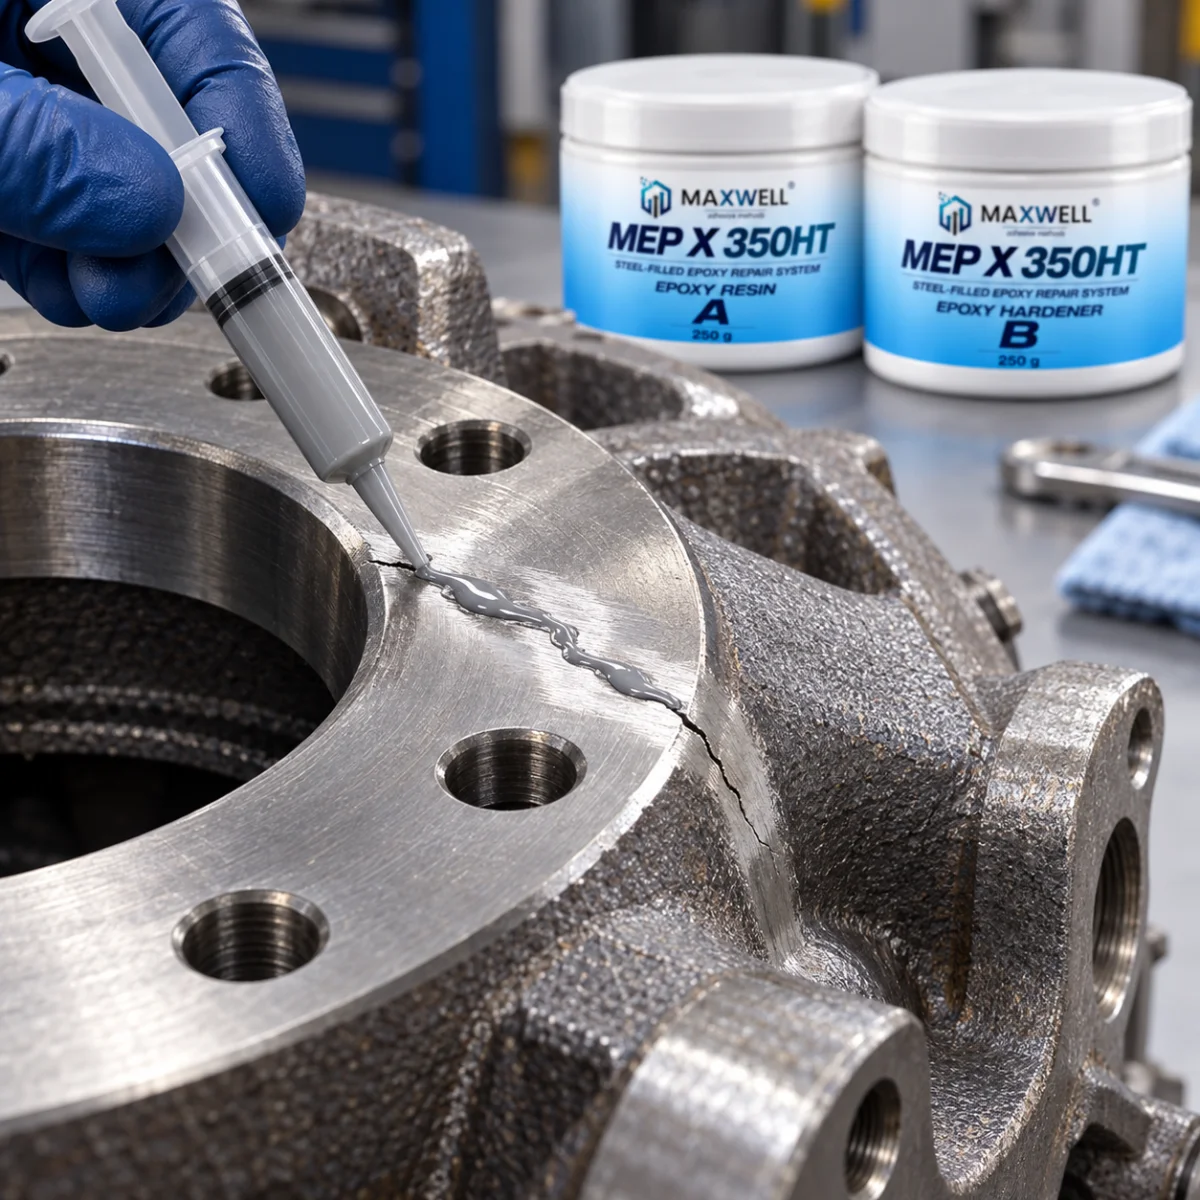
İnce çatlaklara, gözeneklere ve dar boşluklara daha kolay nüfuz edilmesi gerektiğinde yalnızca A komponenti, B komponenti eklenmeden önce kontrollü biçimde ön ısıtılabilir.
Ön ısıtma A komponentinin viskozitesini azaltır ve hazırlanan karışımın daha akışkan hale gelmesini sağlar. B komponenti eklendikten sonra karışım tamamen homojen hale getirilmeli ve gecikmeden uygulanmalıdır.
Komponent sıcaklığının yükselmesi pot life ve kürlenme süresini kısaltabilir. Bu nedenle akışkan uygulamada küçük miktarlarda karışım hazırlanması ve seri uygulama öncesinde deneme yapılması önerilir.
Öne Çıkan Özellikler
- Alüminyum ve çelik dolgulu epoksi yapı
- 350°C sıcaklık dayanımı
- İki komponentli endüstriyel tamir sistemi
- Hacimce 1:1 kolay karışım oranı
- Oda sıcaklığında yoğun ve macunsu uygulama kıvamı
- Kontrollü ön ısıtmayla ayarlanabilir akışkanlık
- Çatlak, gözenek ve dar boşluklara nüfuz edebilme
- Metal yüzeylerde doldurma ve yeniden profillendirme
- Dikey yüzeylerde spatulayla uygulanabilme
- Kürlendikten sonra delinebilme, taşlanabilme ve işlenebilme
- Hacimce %100 katı madde içeriği
- Metal yüzeylere güçlü yapışma
Başlıca Kullanım Alanları
- Yüksek sıcaklığa maruz kalan metal parçaların tamiri
- Endüstriyel pompa ve vana gövdelerinin onarılması
- Aşınmış flanş ve bağlantı yüzeylerinin yeniden profillendirilmesi
- Çelik, alüminyum ve döküm parçalardaki malzeme kayıpları
- Metal yüzeylerdeki çatlak, gözenek ve çukurların doldurulması
- Makine gövdeleri ve metal muhafazaların tamiri
- Mil yatağı ve metal yuvaların yeniden yapılandırılması
- Korozyon veya erozyon nedeniyle aşınmış bölgelerin doldurulması
- Kaynak veya sert lehim uygulamasının uygun olmadığı onarım işlemleri
- İşlenebilir metal benzeri dolgu gerektiren endüstriyel uygulamalar
Teknik Özellikler
| Özellik | Tipik Değer |
|---|---|
| Ürün yapısı | İki komponentli, alüminyum ve çelik dolgulu epoksi |
| Karışım görünümü | Gri, yoğun macun |
| Karışım oranı | A:B hacimce 1:1 |
| Ağırlıkça karışım oranı | A:B 3,6:1 |
| Karışım yoğunluğu | 2,8 g/cm³ |
| Katı madde | Hacimce %100 |
| Pot life | 45 dakika / 24°C |
| Tekrar kaplama süresi | 2-4 saat / 23-24°C |
| Fonksiyonel kür | 16 saat / 23-24°C |
| Sertlik | 85 Shore D |
| Yapıştırma çekme-kayma dayanımı | 19,3 MPa |
| Basınç dayanımı | 57 MPa |
| Eğilme dayanımı | 38,6 MPa |
| Isıl iletkenlik | Yaklaşık 0,57 W/m·K |
| Sıcaklık dayanımı | 350°C |
| Ambalaj | 500 g set: 250 g A + 250 g B |
Yüzey Hazırlığı
Yüzeydeki yağ, gres, kir, pas, boya ve gevşek tabakalar tamamen uzaklaştırılmalıdır. Yüksek yapışma performansı için metal yüzey aşındırılarak pürüzlendirilmeli ve kalıntı bırakmayan uygun bir temizleyiciyle temizlenmelidir. Hazırlanan yüzeye yeniden kirlenmeden uygulama yapılmalıdır.
Karıştırma ve Spatula Uygulaması
- A ve B komponentlerini hacimce 1:1 oranında hazırlayın.
- B komponentini A komponentine ekleyin.
- Kabın kenar ve tabanını sıyırarak homojen gri renk oluşuncaya kadar karıştırın.
- Hazırlanan karışımı spatulayla onarım bölgesine kuvvetlice bastırın.
- Çatlak, gözenek ve çukurların tamamen dolmasını sağlayın.
- Yüzeyi istenilen forma getirerek uygulamayı pot life süresi içerisinde tamamlayın.
Depolama ve Güvenlik
Ürünü yaklaşık 21°C’de, kuru ortamda, doğrudan güneş ışığından ve ısı kaynaklarından uzakta, açılmamış orijinal ambalajında saklayın. Raf ömrü üretim tarihinden itibaren 3 yıldır.
Yalnızca endüstriyel kullanım içindir. Uygulama sırasında kimyasala dayanıklı eldiven, koruyucu gözlük ve uygun iş kıyafeti kullanılmalıdır. Kullanmadan önce A ve B komponentlerine ait güncel Güvenlik Bilgi Formları incelenmelidir.
Teknik değerler tipik ürün özellikleridir. Gerçek performans; yüzey hazırlığı, karışım doğruluğu, uygulama sıcaklığı, katman kalınlığı, ön ısıtma ve kür koşullarına bağlı olarak değişebilir.